
Zgrzewarki drutowe oporowe do zespołów drutowych i metalowych
Systemy spawania drutem oporowym o wysokiej precyzji, zaprojektowane z myślą o stabilnej ciągłości elektrycznej i wytrzymałości mechanicznej połączeń zespołów drutu i elementów metalowych.


Wprowadzenie kategorii
Integralność połączeń przewodów bezpośrednio wpływa na parametry elektryczne i trwałość mechaniczną zespołów przemysłowych. Spawanie drutem oporowym wykorzystuje miejscowe ogrzewanie oporowe i przyłożoną siłę elektrody do łączenia konfiguracji drut-drut, drut-zacisk lub drut-blacha bez materiałów wypełniających. Wybór sprzętu zależy od średnicy drutu, liczby splotów, przewodności cieplnej i elektrycznej, temperatury topnienia i wymaganych progów wyrywania przy rozciąganiu. Precyzyjne sterowanie w pętli zamkniętej prądem spawania, czasem impulsu i siłą zaciskania zapobiega zmiażdżeniu przewodnika, spaleniu powierzchni lub niewystarczającemu stopieniu interfejsu.
Metody spawania
Zgrzewanie doczołowe od końca do końca:
Wyrównuje i łączy końce drutu wzdłuż tej samej osi przy użyciu ciśnienia spęczającego i zlokalizowanego prądu oporowego w celu ciągłego podawania cewki lub naprawy żyły.
Spawanie krzyżowe:
Koncentruje prąd w przecinających się lub prostopadłych punktach styku drutu, tworząc solidne jądra spoiny w siatkach drucianych, siatkach i konstrukcjach klatkowych.
Zgrzewanie równoległe:
Łączy przewody wielożyłowe, boczniki z plecionki miedzianej lub cienki drut licowy bezpośrednio na płaskich szynach zbiorczych, zaczepach stykowych lub zaciskach blaszanych przy kontrolowanym rozkładzie siły.
Zgrzewanie oporowe wspomagane zaciskaniem końcówek:
Łączy mechaniczne zaciskanie z późniejszym stopieniem rezystancji, aby wyeliminować rezystancję styków i wytrzymać wysokie wibracje mechaniczne w przewodach samochodowych i dystrybucyjnych.
Typy maszyn
Maszyny do zgrzewania doczołowego drutem:
Kompaktowe jednostki przeznaczone do osiowego łączenia doczołowego drutów stalowych, miedzianych, mosiężnych i stopowych przed operacjami ciągnienia lub montażu.
Spawarki wielożyłowe i plecione:
Wytrzymałe maszyny wyposażone w szerokie, wyprofilowane elektrody do łączenia luźnych żył drutu w solidne końcówki bez strzępienia.


Spawarki z drobnym drutem:
Precyzyjne źródła zasilania (inwerter prądu stałego lub wyładowanie kondensatora) dostarczające krótkotrwałe impulsy energii o niskim wpływie termicznym dla delikatnych przewodów przyrządów i przewodów elektronicznych.
Stanowiska spawania siatką krzyżową:
Maszyny wieloelektrodowe i pneumatyczne indeksujące przeznaczone do jednoczesnego wykonywania wielu drutowych spoin krzyżowych w ramach konstrukcyjnych.
Boczniki i taśmy uziemiające w oplocie miedzianym:
Elastyczne zespoły przewodzące stosowane w szafach rozdzielczych zasilania, pakietach akumulatorów i ciężkich maszynach.
Zespoły elementów grzejnych:
Druty oporowe niklowo-chromowe (NiCr) i żelazowo-chromowo-aluminiowe (FeCrAl) łączone z pinami połączeń elektrycznych w grzejnikach i urządzeniach przemysłowych.
Wiązki samochodowe i zaciski zasilania:
Grube przewody miedziane i aluminiowe podłączone do zacisków zasilania narażone na cykle termiczne i naprężenia fizyczne.
Połączenia czujnika i przewodu instrumentu:
Przewody termopary i przewody czujnika połączone z kołkami stykowymi o niskim dopływie ciepła, aby zachować właściwości fizyczne materiału.
Zespoły siatki drucianej i ramy:
Wewnętrzne stojaki urządzeń, siatki podtrzymujące filtry i przemysłowe kosze druciane wymagające sztywnych połączeń.
Grubość drutu i powierzchnia przekroju poprzecznego:Definiuje wymaganą moc znamionową transformatora wtórnego w kVA, zakres prądu wyjściowego i wymagania dotyczące ciśnienia elektrody.
Liczba splotów i geometria:Konfiguracje drutów wielożyłowych i plecionych wymagają specjalistycznych konturów elektrod, aby zapewnić równomierny rozkład prądu we wszystkich poszczególnych włóknach.
Pary materiałów:Łączenie różnych metali (takich jak miedź z niklem lub mosiądz ze stalą) wymaga programowalnych wielostopniowych impulsów prądu w celu zrównoważenia różnych przewodności elektrycznych i cieplnych.
Stan powierzchni i powłoki:Warstwy tlenkowe, platerowanie lub izolacja emalii narzucają wymagane profile sił, cykle ogrzewania przed impulsem lub wymagania dotyczące mechanicznego usuwania izolacji.
Wspólne cele wydajnościowe:Określone progi siły rozciągającej, maksymalne spadki napięcia w mikroomach i rozmiar jądra spoiny regulują precyzję sterowania maszyną.
Opcje dostosowywania
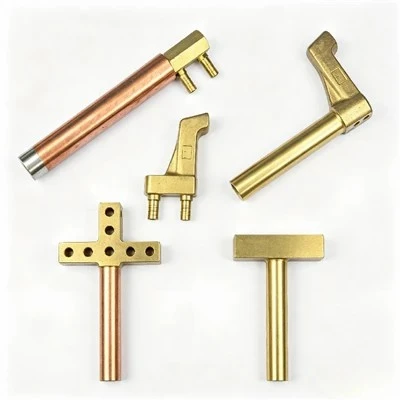
Urządzenia do wyrównywania i pozycjonowania drutu:Bloki zaciskowe z rowkiem V, ceramiczne prowadnice drutu i samocentrujące szczęki mechaniczne zapewniające zachowanie koncentryczności geometrycznej podczas spawania.
Systemy mocowania i kontroli siły:Głowice pras napędzane pneumatycznie lub serwo, zapewniające programowalne profile siły dostosowane do miękkiej miedzi lub kruchych stopów drutu.
Stopy i profile elektrod:Specjalnie obrobione końcówki elektrod wykonane z chromowo-cyrkonowo-miedziowej (CuCrZr) lub wolframowo-miedzianej (WCu) z niestandardowymi promieniami lub rowkami pasującymi do określonych kształtów drutu.
Automatyzacja i obsługa części:Zintegrowane liniowe prowadnice indeksujące, stoły obrotowe i interfejsy zrobotyzowanych efektorów końcowych do zautomatyzowanego montażu na dużą skalę.
Monitorowanie jakości na linii:Kontrolery spawania śledzące dynamiczne krzywe rezystancji, przemieszczenie prądu i spadek napięcia podczas każdego cyklu spawania, aby natychmiast wykryć niezgodne połączenia.
Często zadawane pytania

Prześlij specyfikacje przewodów i próbki do oceny procesu
Wyślij rysunki techniczne przewodów, arkusze danych materiałów, przykładowe zdjęcia, docelową wydajność godzinową i wymagania jakościowe, aby otrzymać ocenę wykonalności technicznej i niestandardową konfigurację sprzętu.
[Poproś o ocenę techniczną i propozycję procesu]
Jesteśmy jednym z najbardziej doświadczonych producentów i dostawców zgrzewarek drutowych oporowych w Chinach. Dzięki profesjonalnemu zespołowi produkcyjnemu oferujemy szeroką gamę produktów o najwyższej jakości. Zachęcamy do zakupu niestandardowych zgrzewarek z drutem oporowym w konkurencyjnej cenie z naszej fabryki.
profesjonalny sprzęt do spawania punktowego, zgrzewarka punktowa do siatki drucianej, zgrzewanie punktowe USB